


Código QR
Produtos
Contate-nos

Telefone

Fax
+86-574-87168065

E-mail

Endereço
Área Industrial de Luotuo, distrito de Zhenhai, cidade de Ningbo, China


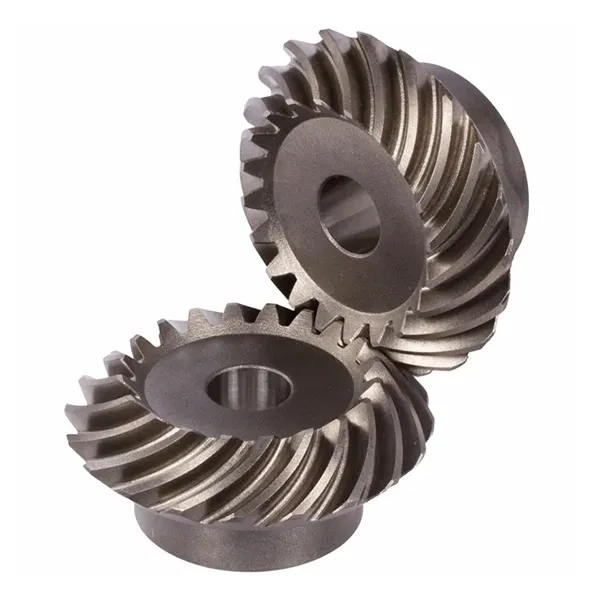
A engrenagem cônica em espiral é a escolha de transmissão em ângulo reto quando a suavidade e a capacidade de carga são mais importantes do que qualquer outra coisa. As linhas curvas dos dentes mantêm dois ou mais dentes em contato a cada momento, de modo que o acionamento funciona silenciosamente, desgasta-se uniformemente e suporta muito mais carga do que um par chanfrado reto do mesmo tamanho. A Raydafon corta, trata termicamente e tritura essas engrenagens em sua própria fábrica em Ningbo, China.
Justificativa do projeto
A diferença entre os dois está inteiramente na linha dos dentes. Os dentes de uma engrenagem cônica reta correm radialmente, de modo que cada dente engata no dente correspondente em toda a sua largura no mesmo instante - um impacto repentino que se repete em todos os dentes. Os dentes de uma engrenagem cônica em espiral são cortados em uma curva, de modo que o contato começa em uma extremidade do dente e se estende até a outra, exatamente como um zíper fecha. Essa única mudança geométrica é responsável por todas as vantagens abaixo.
Um ponto de design que vale a pena planejar:como a linha do dente é helicoidal, uma engrenagem cônica em espiral gera impulso axial ao longo do eixo. Isso não é um defeito – é o preço de um envolvimento tranquilo. Os rolamentos devem ser escolhidos para aceitá-lo, e é por isso que um par chanfrado em espiral é normalmente especificado junto com o eixo e o arranjo de rolamentos, em vez de ser um substituto imediato para um par chanfrado reto.
Especificações
Folha de especificações completa. Role a tabela lateralmente em um dispositivo móvel para ler cada linha.
| Item | Especificação |
|---|---|
| Número do modelo | M3, M4, M5, M8, M12, etc. |
| Material | Latão, aço C45, aço inoxidável, cobre, POM, alumínio, liga e outros |
| Padrão | ISO, DIN, ANSI, JIS, BS e não padrão |
| Precisão | DIN6, DIN7, DIN8, DIN9 |
| Tratamento dentário | Endurecido, fresado ou moído |
| Tolerância | 0,001 mm – 0,01 mm – 0,1 mm, dependendo do recurso e do grau de precisão especificado |
| Tratamento de superfície | Zincado, niquelado, passivação, oxidação, anodização, Geomet, Dacromet, óxido preto, fosfatização, revestimento em pó, eletroforese |
| Terminar | Jateamento, jato de areia, tratamento térmico, recozimento, têmpera, polimento |
| Embalagem de itens | Saco plástico e caixa ou embalagem de madeira |
| Condições de pagamento | T/T, L/C |
| Prazo de produção | 20 dias úteis para amostra, 25 dias para granel |
| Amostras | Faixa de preço de amostra de US$ 2 a 100. Amostra de frete expresso pago pelo cliente. |
| Aplicativo | Máquinas de controle automático, indústria de semicondutores, máquinas industriais em geral, equipamentos médicos, equipamentos de energia solar, máquinas-ferramentas, sistemas de estacionamento, equipamentos de transporte ferroviário e aéreo de alta velocidade e similares |
Sobre tolerância e precisão:os números nesta tabela representam uma faixa que abrange toda a família de produtos e não um único valor garantido. A tolerância depende da característica que está sendo medida, do módulo e do grau de precisão especificado — uma engrenagem aterrada DIN6 mantém limites muito mais rígidos do que uma engrenagem fresada DIN9. Informe-nos os requisitos de folga e padrão de contato de sua montagem e confirmaremos qual grau e processo seu equipamento precisa.
Fabricação
As engrenagens cônicas espirais estão entre os tipos de engrenagem mais difíceis de produzir bem, porque o flanco do dente é uma superfície curva que deve ser gerada, e não simplesmente cortada. O processo que executamos em cada pedido é deliberadamente sequencial: cada etapa é concluída e inspecionada antes do início da próxima, de modo que um problema é detectado no estágio que o criou, e não na montagem final.
O material é selecionado de acordo com o desenho e a peça bruta é torneada e faceada para estabelecer as faces de montagem e o furo que cada operação posterior faz referência.
Os flancos dos dentes são gerados em uma máquina de corte de engrenagem cônica em espiral usando o raio da cabeça de corte que produz o ângulo espiral e o padrão de contato necessários.
O endurecimento da caixa aumenta a dureza da superfície do dente para resistência ao desgaste, enquanto o núcleo permanece resistente o suficiente para absorver as cargas de impacto que o acionamento suportará.
Quando um grau de precisão mais alto é especificado, o flanco é retificado após o tratamento térmico para corrigir a distorção e melhorar a área de contato e o acabamento superficial.
O par é executado em uma bancada de teste com composto de marcação para que a posição, formato e tamanho do padrão de contato possam ser inspecionados em relação ao desenho antes do par ser liberado.
Verificação dimensional final das características que interessam à montagem e, em seguida, embalagem protetora para exportação – saco plástico e caixa, ou caixa de madeira para conjuntos maiores.


Principais vantagens
Como a linha do dente é curva, pelo menos dois dentes estão engrenados a qualquer momento e a carga é transferida de um dente para o outro à medida que o contato passa pelo flanco. Não há um momento único de impacto em toda a largura como ocorre com uma engrenagem cônica reta, portanto a vibração e o ruído diminuem visivelmente – o que faz deste dente a escolha padrão onde o ruído é controlado, desde fusos de máquinas-ferramenta até eixos de veículos de passageiros.
O ângulo da hélice aumenta o coeficiente de sobreposição, o que significa que mais dentes compartilham a carga e a pressão de contato em cada flanco é menor. A pressão mais baixa combinada com uma linha de contato mais longa espalha o desgaste de maneira mais uniforme pela superfície do dente, em vez de concentrá-lo próximo à linha primitiva. O resultado prático é uma engrenagem que suporta um torque maior para seu tamanho e mantém sua precisão por mais tempo sob serviço contínuo.
O pinhão de um par chanfrado em espiral pode ser cortado com apenas cinco dentes, o que permite que uma grande taxa de redução seja alcançada em um estágio de ângulo reto em vez de dois. Para um projetista de máquinas, isso significa menos peças, uma carcaça mais curta e menos folga acumulada, e é por isso que esse formato de dente aparece com tanta frequência em redutores compactos de ângulo reto.
Como a curvatura do flanco é definida pelo raio da cabeça de corte, o padrão de contato pode ser alterado e corrigido na fase de corte e melhorado ainda mais através da retificação após o tratamento térmico. Esse controle sobre onde os dentes realmente se tocam é o que separa um conjunto de engrenagens que funciona silenciosamente durante anos de outro que geme e quebra em meses – e é uma capacidade que depende da máquina e do operador, e não apenas do desenho.
A mesma geometria de dente pode ser produzida em liga de aço para acionamentos de alto torque, C45 ou aço inoxidável onde a resistência à corrosão é importante, e latão, cobre, alumínio ou POM para aplicações mais leves ou não magnéticas. O tratamento de superfície é então selecionado para combinar com o ambiente – zinco ou níquel, óxido preto, Geomet ou Dacromet para proteção contra corrosão, anodização para alumínio e revestimento em pó ou eletroforese para aparência e maior durabilidade.
Aplicativos
Em qualquer lugar, uma unidade precisa girar 90 graus enquanto carrega torque real e permanece silenciosa:
Se sua aplicação não estiver listada, descreva a função — velocidade de entrada, torque, relação e disposição de montagem. Um par chanfrado em espiral normalmente é projetado junto com seu eixo e layout de rolamento devido ao empuxo axial que ele gera, portanto, quanto mais cedo observarmos o arranjo, melhor será o resultado.
Personalização
Além da faixa de módulos padrão, os parâmetros que decidem se uma engrenagem se adapta à sua caixa podem ser produzidos conforme a necessidade. A personalização típica inclui:
Envie um desenho cotado, uma amostra de engrenagem ou a relação, torque e envelope necessários e confirmaremos a geometria padrão mais próxima ou cotaremos uma nova. Os pares de chanfros em espiral são fornecidos como conjuntos combinados, portanto, se você estiver substituindo uma engrenagem de um par, informe-nos: substituir apenas metade de um par combinado geralmente produz ruído e desgaste rápido, mesmo que ambas as peças estejam dimensionalmente corretas.
Perguntas frequentes do comprador
Relacionado
Envie seu desenho, amostra ou módulo, relação, torque e envelope necessários. Confirmamos a geometria, o grau de precisão e o material, e respondemos com preço e prazo de entrega dentro de 24 horas.
Enviar consulta agora* Os valores de tolerância, prazo de entrega e preço são fornecidos como uma faixa em toda a família de produtos e são confirmados por pedido em relação ao desenho. As engrenagens cônicas espirais são fornecidas em pares; confirme o número da peça correspondente antes de fazer o pedido.
Endereço
Área Industrial de Luotuo, distrito de Zhenhai, cidade de Ningbo, China
Tel
+86-574-87168065
Área Industrial de Luotuo, distrito de Zhenhai, cidade de Ningbo, China